玻璃纤维布浸渍常见问题及解决方案 | YDNRESIN
玻璃纤维布浸渍过程中出现干点、上胶不均、树脂渗透不足、气泡或层间分层,通常与树脂粘度、固含量、玻纤布织物结构、表面处理、浸胶槽条件、干燥及最终热压工艺有关。
解决这些问题的关键是确定缺陷最早出现的生产环节,而不是直接更换树脂型号。通过逐步检查浸润、渗透、计量、B-stage 半固化及最终固化条件,可以建立更稳定的浸渍工艺窗口。
玻璃纤维布浸渍常见问题:干点、上胶不均、渗透不足与分层解决方案
三聚氰胺树脂浸渍工艺、B-stage 预固化及电气绝缘层压材料生产技术指南
快速回答(Quick Answer)
玻璃纤维布浸渍过程中出现干点、上胶不均、树脂渗透不足、气泡或层间分层,通常与树脂粘度、固含量、玻纤布织物结构、表面处理、浸胶槽条件、干燥及最终热压工艺有关。
解决这些问题的关键是确定缺陷最早出现的生产环节,而不是直接更换树脂型号。通过逐步检查浸润、渗透、计量、B-stage 半固化及最终固化条件,可以建立更稳定的浸渍工艺窗口。
一、玻璃纤维布浸渍为什么容易出现质量问题?
玻璃纤维布浸渍是制造部分热固性复合材料的重要工艺,常见于电气绝缘层压板、玻璃布层压管及增强型结构件等产品。
典型生产流程包括:
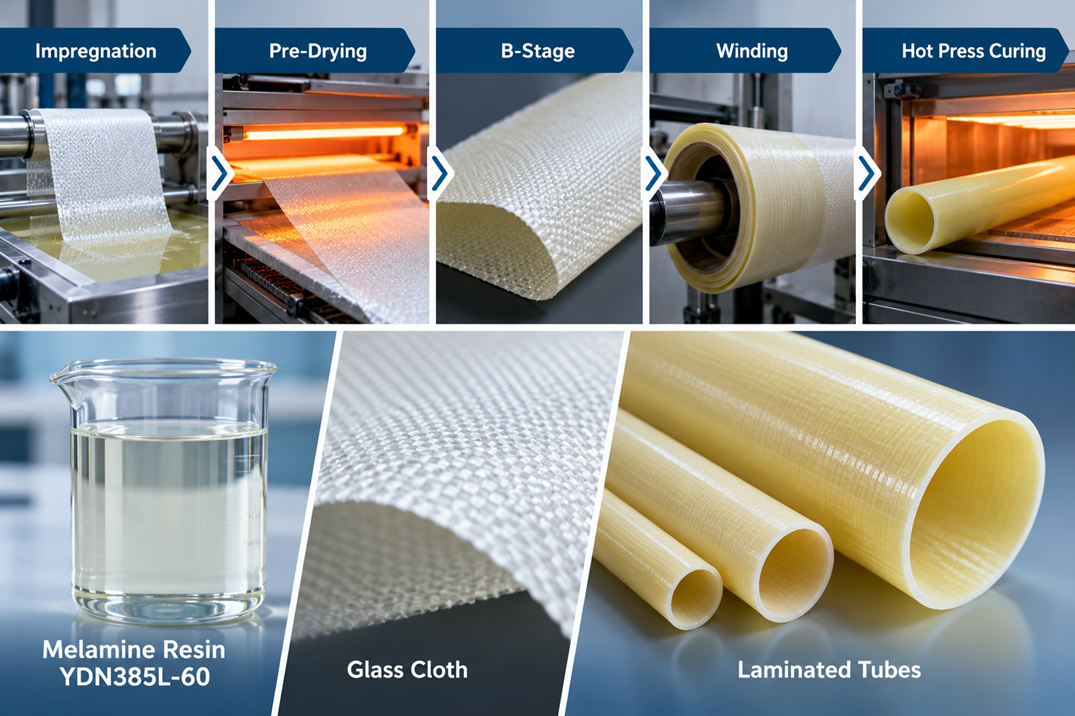
玻璃纤维布准备 → 树脂浸胶槽 → 浸渍 → 上胶量计量 → 干燥 → B-stage 预固化 → 叠层或卷制 → 热压固化 → 成品检测
每一个环节都会影响树脂在玻璃纤维之间的分布、保留量及最终固化状态。
例如,成品层压板出现层间结合不足,并不一定意味着热压压力不够。问题可能源自前段玻璃布浸渍不充分、树脂上胶量不足、预固化程度过高,或者最终固化工艺与材料结构不匹配。
因此,玻璃纤维布浸渍质量应从完整生产流程进行分析。
二、玻璃纤维布浸渍常见问题及原因对照表
| 常见问题 | 潜在原因 | 优先检查项目 |
|---|---|---|
| 干点、局部缺胶 | 浸润不足、气体滞留、渗透不充分 | 树脂粘度、玻纤布表面处理、浸渍时间 |
| 树脂渗透不足 | 织物结构紧密、浸润性不佳、粘度偏高 | 织法、克重、浸胶液相容性、线速度 |
| 上胶量不均 | 计量辊压力不一致、槽液固含波动、张力不均 | 辊压系统、固含量、温度、织物重量 |
| 局部富胶 | 局部树脂保留过多、排液不均、树脂迁移 | 计量压力、干燥条件、织物结构 |
| 气泡、内部孔隙 | 残余水分、挥发物、夹带空气、升温过快 | 预烘工艺、残余挥发物、热压曲线 |
| 层间分层 | 浸渍不足、层间接触不良、预固化或热压不适当 | B-stage、压力、固化周期 |
| 材料过脆 | 含胶量、固化程度或层压结构不匹配 | 干树脂含量、固化程度、机械性能 |
以上为常见的潜在原因。实际生产中,同一种缺陷可能由多项因素共同导致,需要结合生产记录和试验结果确认。
三、问题一:玻璃纤维布浸渍出现干点
1. 玻璃布浸渍为什么会出现干点?
干点(Dry Spots)是指玻璃纤维布局部树脂不足,或纤维区域未得到充分浸润。
常见影响因素包括:
- 树脂粘度不适合当前玻璃纤维布结构。
- 浸胶槽中的有效接触时间不足。
- 织物内部滞留空气,阻碍树脂进入。
- 玻纤布表面浸润剂或处理层与树脂体系相容性不足。
- 织物张力不稳定,出现褶皱或局部折叠。
- 浸胶设备供液不充分或运行不均匀。
对于织物结构紧密的玻璃纤维布,树脂不仅需要进入纱线之间的空隙,还需要充分润湿纤维束内部。
2. 如何判断干点出现在哪个环节?
浸渍后、干燥前: 检查槽液浸润能力、玻纤布表面处理、接触时间及计量状态。
干燥后: 判断缺陷是否源于初始浸渍不足,或干燥过程中出现树脂迁移和局部缺胶。
热压后: 检查原始预浸料是否已存在缺陷,并结合热压流动及固化行为分析。
必要时,可以使用局部含胶量测定、切面观察或显微分析辅助判断。
3. 干点问题如何改善?
应优先调整并验证:
- 浸胶液粘度与温度。
- 玻璃布表面相容性。
- 浸胶时间及生产线速度。
- 浸胶槽供液与计量条件。
适当降低粘度可能有利于树脂渗透,但如果问题源于玻璃布表面处理不相容或设备操作异常,仅降低粘度并不能完全解决。
四、问题二:玻璃纤维布上胶量不均匀
1. 上胶量不均的主要原因
玻璃纤维布上胶量(Resin Pick-Up)受浸胶液保留量、槽液固含量和后续干燥条件共同影响。
常见问题包括:
- 计量辊两侧压力不一致。
- 浸胶槽固含量发生波动。
- 槽液温度变化导致粘度变化。
- 玻纤布克重或厚度存在差异。
- 织物运行张力不稳定。
- 排液和干燥过程不均匀。
这些因素可能造成局部富胶、局部缺胶或不同批次之间的含胶量波动。
2. 湿上胶量与干树脂含量有什么区别?
在玻璃布浸渍生产中,必须区分湿上胶量、干树脂附加量及最终材料中的树脂质量分数。
干树脂附加量(Dry Resin Add-On)
干树脂附加量(%)=(干燥后浸渍材料质量-原始干玻纤布质量)÷ 原始干玻纤布质量 × 100%
干燥浸渍材料中的树脂质量分数(Dry Resin Fraction)
树脂质量分数(%)=(干燥后浸渍材料质量-原始干玻纤布质量)÷ 干燥后浸渍材料质量 × 100%
上述计算假设干燥前后质量增加主要来自保留的树脂固体,并已排除其他助剂增重、基材损失和残余挥发物等影响。
计算示例
假设原始干玻璃布质量为100 g,经过浸渍及规定条件下干燥后,材料质量达到160 g。
则:
- 干树脂附加量 = 60%
- 干燥浸渍材料中的树脂质量分数 = 37.5%
虽然使用同一组数据,但这两个指标的含义不同,不能混用。
3. 如何控制上胶量一致性?
建议从玻璃布横向和纵向多个位置采样,比较干树脂含量及分布情况。
同步记录槽液固含量、粘度、温度、线速度、辊压条件及玻璃布重量。
每次优先调整一个主要变量,避免同时改变多项条件,导致无法判断真正的改善原因。
五、问题三:树脂无法充分渗透玻璃纤维布
1. 为什么玻纤布织物结构影响浸渍?
不同玻璃纤维布的浸渍难度可能存在明显差异。
主要影响因素包括:
- 玻璃布单位面积质量。
- 平纹、斜纹等织物结构。
- 纱线密度与纤维束尺寸。
- 织物厚度。
- 玻纤布表面浸润剂。
- 织物内部孔隙结构。
同一种树脂在较疏松玻璃布中可能具有良好渗透性,但在紧密织物中需要不同的工艺条件。
2. 低粘度三聚氰胺树脂一定更好吗?
不一定。
较低粘度通常有助于树脂进入玻璃纤维之间的孔隙,但最终渗透效果还受到浸润性、接触时间、空气排出和设备条件影响。
如果粘度过低,可能导致树脂排液过快、保留量不足。
玻璃布浸渍需要同时平衡四个因素:
浸润性 + 渗透能力 + 树脂保留量 + 工艺稳定性
对于使用水溶性三聚氰胺树脂的厂家,可以通过不同粘度等级的对比试验,确定适合当前基材和生产条件的工艺窗口。
六、问题四:干燥或热压后出现气泡与内部孔隙
1. 为什么玻璃布层压材料会出现气泡?
气泡与内部孔隙(Bubbles and Voids)可能与以下因素有关:
- 干燥后仍有残余水分。
- 树脂体系含有需要排出的挥发组分。
- 浸渍时夹带空气。
- 干燥速度过快。
- 最终热压升温曲线不合理。
- 树脂流动、反应速度与压力条件不匹配。
2. 如何进行故障排查?
首先判断气泡是否在热压前就已经存在。
如果预浸料在干燥后已有气泡,应重点检查浸胶过程、空气排出与干燥条件。
如果气泡只在热压后产生,应进一步检查残余挥发物、升温速率、树脂反应行为及热压压力。
必要时可通过残余挥发物测试、预浸料切面观察及不同热压条件的对比试验定位原因。
需要注意:提高干燥温度并不一定能解决气泡问题。
如果干燥过程中树脂反应推进过度,可能导致预浸料剩余流动性不足,反而影响最终层压质量。
七、问题五:玻璃布层压板出现分层或层间结合不良
1. 造成分层的常见因素
层间分层(Delamination)可能与以下条件有关:
- 玻璃纤维布初始浸渍不足。
- 层间树脂含量不足。
- B-stage 预固化程度过高。
- 层间接触不充分。
- 热压压力或加压时机不合理。
- 固化反应不充分或不均匀。
- 基材表面污染或表面处理不相容。
2. B-stage 如何影响层间结合?
在适用的热固性预浸料生产工艺中,B-stage 是树脂经过一定程度反应、但尚未完成最终固化的状态。
合理的 B-stage 需要同时满足:
- 预浸料具备必要的搬运、叠层或卷制性能。
- 保留适当的树脂流动能力。
- 保留最终热压固化所需的反应活性。
B-stage 不足: 可能产生过高的粘性、残余水分或储存与操作问题。
B-stage 过度: 可能使树脂流动性不足,影响层间充分接触与结合。
最终的 B-stage 工艺窗口应通过实际树脂配方、玻璃布结构和层压工艺试验确定。
八、如何建立玻璃纤维布浸渍故障排查流程?
相比直接更换树脂,建议采用系统性的排查方法。
第一步:确定缺陷位置
记录缺陷出现在玻璃布横向、纵向、表面、材料内部还是层间。
第二步:确定缺陷首次出现的工序
分别检查浸渍后、干燥后、叠层或卷制后以及最终固化后的材料状态。
第三步:记录关键工艺条件
包括:
- 玻璃纤维布型号、织法和克重。
- 树脂型号与批次。
- 浸胶槽固含量、粘度、温度和 pH。
- 生产线速度与计量条件。
- 干燥温度、时间和排风条件。
- B-stage 状态。
- 最终热压温度、压力与时间。
第四步:开展受控对比试验
尽量保持其他条件一致,每次改变一个主要变量,建立基准样品与试验样品之间的可比性。
第五步:验证改善结果
除了观察表面质量,还应根据目标应用检测材料的一致性、层间结合、机械性能及必要的电气性能。
最终目的是形成可以重复执行的稳定工艺窗口。
九、YDN385L-60 在玻璃纤维布浸渍中的应用评估
YDNRESIN YDN385L-60 是低粘度水溶性改性三聚氰胺树脂,可作为部分纤维浸渍工艺的候选树脂进行技术评估。
YDN385L-60 参考技术参数
| 技术指标 | YDN385L-60 |
|---|---|
| 树脂类型 | 水溶性改性三聚氰胺树脂 |
| 固含量 | ≥58% |
| 粘度(30°C) | 30–100 mPa·s |
| pH | 8–10 |
| 游离甲醛 | ≤0.7% |
| 水溶性 | 澄清 |
| 稳定性 | ≥8小时 |
具体参数应以现行有效的技术数据表及相关批次文件为准。上述稳定性指标不代表所有生产条件下的实际适用期。
为什么可以评估 YDN385L-60?
其低粘度特性为适当工艺条件下的玻璃纤维润湿与渗透提供了可评估的树脂选择。
但最终应用仍需确认:
- 玻璃布与树脂体系的相容性。
- 目标干树脂含量。
- 浸胶槽稳定性。
- 干燥及 B-stage 行为。
- 热压固化性能。
- 最终层压材料的目标性能。
对于 NEMA G5/G9 或 IEC 60893 等电气绝缘层压材料体系,是否满足相关要求取决于完整成品结构及规定的性能检测,不能仅凭树脂参数判断。
十、常见问题(FAQ)
1. 玻璃纤维布浸渍出现干点的主要原因是什么?
可能与玻纤布浸润不足、树脂渗透不充分、表面处理不相容、夹带空气及浸胶接触时间不足有关。应通过生产过程检查确认实际原因。
2. 如何减少玻璃纤维布上胶量不均?
应控制槽液固含量、粘度、计量辊压力、玻纤布张力及干燥条件,并在不同位置测量干树脂含量,判断是否存在系统性偏差。
3. 低粘度三聚氰胺树脂能否消除干点?
合适的低粘度树脂可能改善玻璃布渗透,但无法解决所有由基材表面处理或设备条件引起的缺陷。
4. 热压过程中为什么会产生气泡?
可能由于残余水分、挥发组分、夹带空气或升温与加压条件不适当。通过对比预浸料与热压后样品,有助于确定缺陷产生的阶段。
5. B-stage 过度是否会引起分层?
过度预固化可能减少树脂剩余流动性,影响层间充分接触,并成为分层的潜在原因之一。
6. YDN385L-60 是否可以用于电气绝缘层压材料?
YDN385L-60 可作为相关浸渍树脂候选方案开展评估。最终材料的绝缘性能和标准符合性必须通过完整层压制品检测确认。
十一、结论:解决浸渍问题,需要同时控制树脂与生产工艺
玻璃纤维布浸渍质量取决于基材结构、树脂性能、浸胶条件、计量、干燥及最终固化工艺之间的协调。
干点、上胶不均、渗透不足、气泡和层间分层需要根据缺陷出现的环节进行系统分析,而不是简单归因于树脂本身。
对于开发三聚氰胺树脂玻璃布层压材料的厂家,YDN385L-60 可作为低粘度浸渍树脂候选产品开展工艺验证。
通过建立稳定的浸渍与固化工艺窗口,可以为层压材料的一致性和目标性能提供可靠的生产基础。
技术支持与样品评估
如果您的玻璃纤维布浸渍生产中出现干点、上胶不均、树脂渗透不足、气泡或层间分层问题,欢迎与 YDNRESIN 技术团队联系。
建议提供玻璃布规格、当前树脂体系、浸胶槽参数、目标干树脂含量、干燥及 B-stage 条件、最终热压工艺和目标性能要求,以便开展树脂选型与工艺评估。
技术咨询邮箱:sales@ydnresin.com
YDNRESIN — 氨基交联剂与三聚氰胺树脂技术